

Površinska obdelava strojnih delov
Postopek obdelave strojne opreme je odpiranje materialov glede na proizvodne potrebe. Po odprtju je na primer mogoče majhne dele izdelati s strojem za prebijanje in nato rezati gonge
Ali pa CNC obdelava, ki je je veliko v proizvodnji dodatkov za očala in avtomobilske opreme. Za posodo je treba zažgati po stroju za izrezovanje in prebijanje
Varjenje, brušenje, brizganje z oljem in nato sestavljanje delov je mogoče poslati. Poleg tega je veliko poliranih dodatkov strojne opreme
Površinska obdelava, galvanizacija ali brizganje z oljem. Nato varjenje ali vijačenje, sestavljanje, pakiranje in pošiljanje.
1. Obdelava barvanja s pršenjem: tovarna strojne opreme uporablja postopek barvanja s pršenjem pri izdelavi velikih končnih izdelkov strojne opreme, da prepreči proizvodnjo strojne opreme
Rja, kot so dnevne potrebščine, električna ohišja, ročna dela itd
2. Galvanizacija: galvanizacija je tudi najpogostejša tehnologija obdelave strojne opreme. Površina strojne opreme je galvanizirana s sodobno tehnologijo, da se zagotovi proizvodnja
Izdelki po dolgotrajni uporabi ne bodo plesnili ali izvezeni. Pogosti postopki galvanizacije so: vijaki, žigosanje, čipi baterij, avtomobilski deli, majhni dodatki itd.
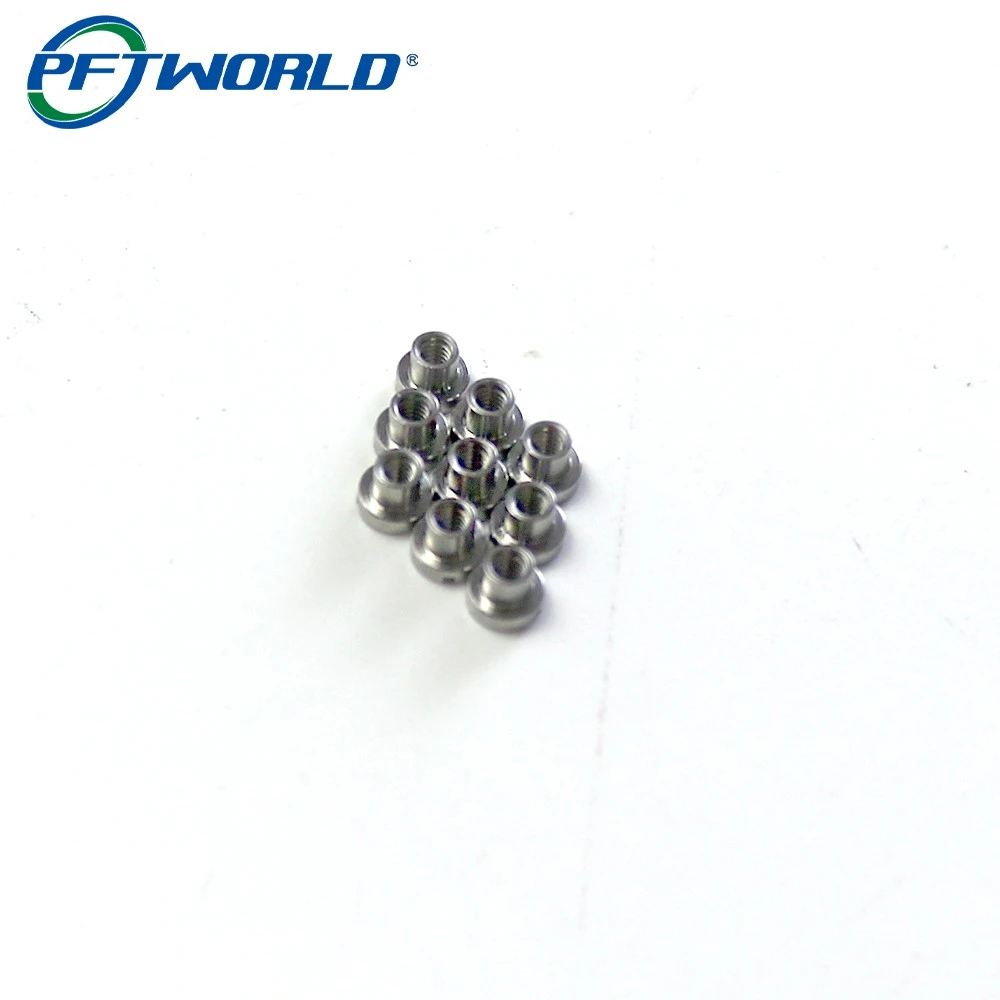
3. Površinsko poliranje: površinsko poliranje se na splošno uporablja v vsakodnevnih potrebah dlje časa, obdelane pa so tudi površinske robove strojnih izdelkov, kot so:
Izdelujemo glavnik. Glavnik je kovinski del, izdelan s stiskanjem. Vogali naluknjanega glavnika so zelo ostri
Po poliranju bodo ostri robovi in vogali polirani v gladko površino, tako da med uporabo ne bodo poškodovani človeško telo.
Struženje cilindrične ploskve je osnovni način obdelave kovin, uporabljena oprema pa je stružnica. V splošnih strojnih obratih stružnice predstavljajo skupno število obdelovalnih strojev
Približno 40 odstotkov števila enot. Struženje je glavna metoda za grobo in delno obdelavo cilindrične površine različnih materialov, prav tako pa je najpomembnejša metoda za različne materiale, ki niso primerni za brušenje.
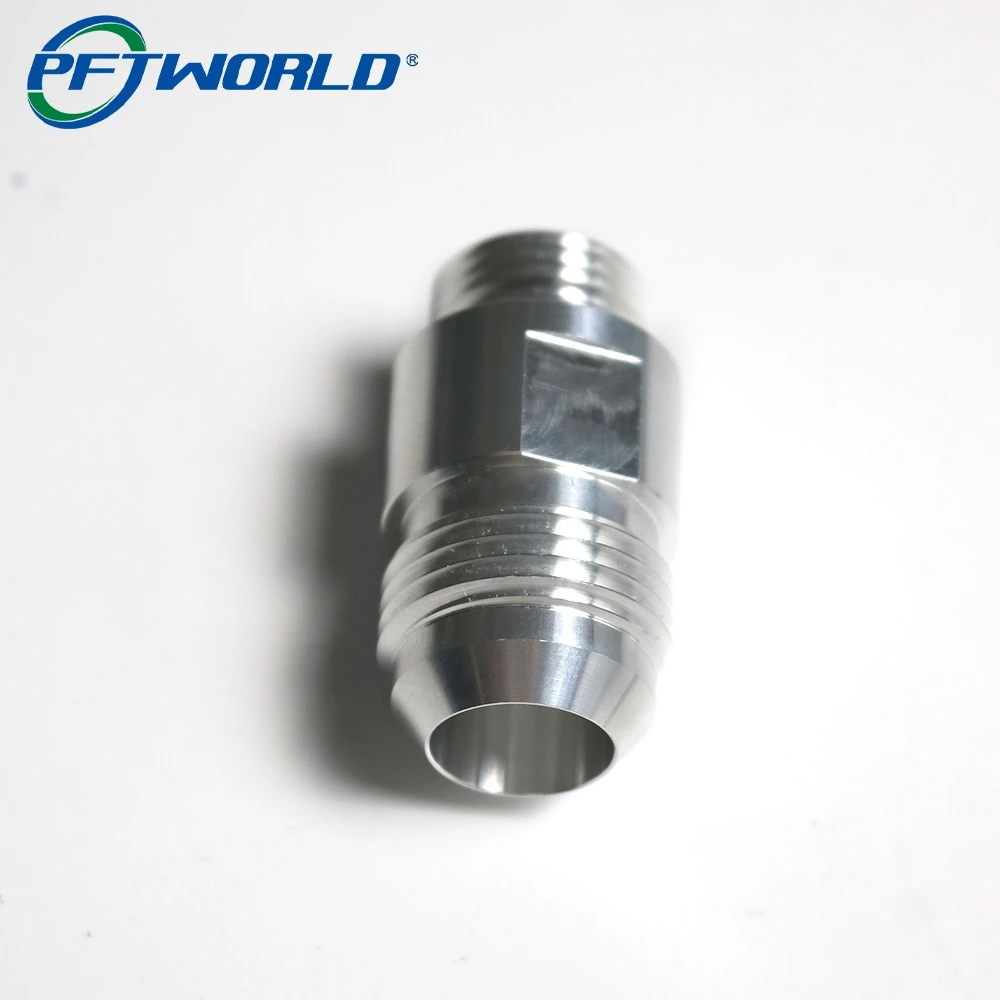
Končna končna metoda.
V primeru maloserijske proizvodnje enega kosa se struženje cilindrične površine praviloma izvaja na navadni stružnici. Večorodne polavtomatske stružnice ali avtomatske stružnice se pogosto uporabljajo v masovni proizvodnji
Stružnica. Velike dele diska je treba obdelati na vertikalni stružnici. Velike dolge dele gredi je treba obdelati na težki horizontalni stružnici.
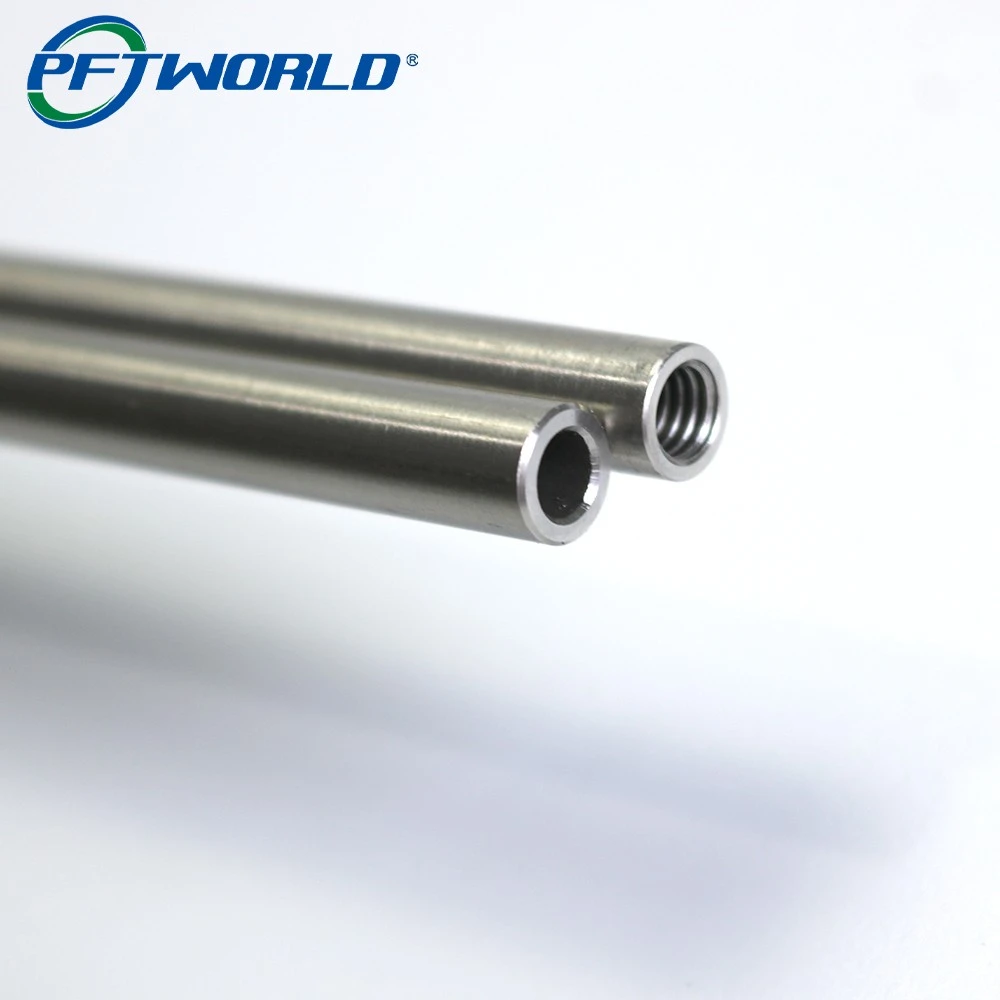
Značilnosti struženja cilindrične površine so: 1. Orodje je preprosto, enostavno za izdelavo, ostrenje in namestitev; 2. Postopek rezanja je stabilen in nihanje rezalne sile je majhno
Koristno je sprejeti visoko hitrost rezanja in izboljšati produktivnost; 3. Strojno orodje ima dobro vsestranskost in lahko obdeluje ekscircle, končno stran, notranjo luknjo
Navoji in posneti robovi, itd. Natančnost medsebojnega položaja med površinami je mogoče enostavno zagotoviti; 4. Primeren je za končno obdelavo delov iz neželeznih kovin.