

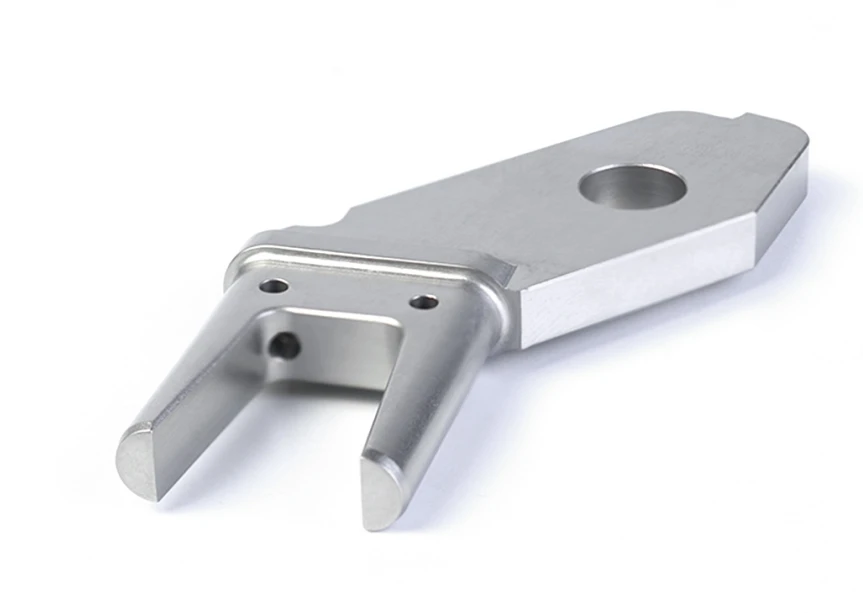
Medical - Ocena obdelava nerjavečega jekla 316L/17-4PH
Ta študija raziskuje optimalne parametre obdelave za medicinsko - ocena nerjaveče jekla 316L in 17-4PH, s poudarkom na celovitosti površine, dimenzijske natančnosti in nošenja orodij, ki so pomembni za proizvodnjo implantatov. Eksperimentalna metodologija je uporabljala CNC za obračanje in rezkanje na ASTM F138 (316L) in ASTM F899 (17-4PH H900). Hitrost rezanja, hitrost dovajanja in globina reza so bila sistematično spreminjana znotraj razponov, značilnih za končne operacije (npr. VC: 50-120 m/min, F: 0,05-0,2 mm/rev, AP: 0,1-0,5 mm). Obraba orodja smo količinsko opredelili z meritvijo obrabe na boku (VBMAX); Površinska hrapavost (RA, RZ) je bila ocenjena s kontaktno profilometrijo in ocenjeni so bili podzemni gradienti mikrohardnosti. Rezultati kažejo, da ima 17-4PH bistveno višjo stopnjo obrabe orodja (do 40% večje VBMAX v enakih pogojih) in večjo dovzetnost za utrjevanje dela v primerjavi s 316L. Optimalna hrapavost površine (RA <0,8 μm) za obe zlitini smo dosegli pri zmernih hitrostih rezanja (80-100 m/min) in nizkih hitrosti dovajanja (manj kot ali enake 0,1 mm/Rev). Aplikacija hladilne tekočine je zmanjšala podzemno utrjevanje za 15-20%. Ugotovitve zagotavljajo potrjene nabore parametrov, ki povečajo učinkovitost obdelave in kakovost komponent za kritične medicinske naprave.
1
Proizvodnja medicinskih pripomočkov zahteva izjemno visoko natančnost in celovitost materiala. Austenitna 316L in padavine - utrjevanje 17-4PH nerjavečega jekla prevladuje v aplikacijah, ki zahtevajo biokompatibilnost, odpornost na korozijo in mehansko trdnost (npr. Ortopedski vsadki, kirurški instrumenti). Obdelava teh zlitin predstavlja izzive, vključno z utrjevanjem dela, visoko rezalnimi silami in hitro obrabo orodij, kar lahko ogroža kakovost površine, ki je kritična zain vivouspešnost. Ta študija vzpostavlja dokaze - obdelovalne protokole za ublažitev teh vprašanj.
2 materiala in metode
2.1 Materiali in karakterizacija obdelovanca
316L:Zaloga vrstice v skladu z ASTM F138, raztopino - žarjeno stanje. Kemična sestava, preverjena prek OES (CR: 16,5-18,5%, NI: 10,0-14,0%, MO: 2,0-3,0%, C manj kot 0,030%).
17-4PH:Zaloge palice v skladu s stanjem ASTM F899, H900 (končna natezna trdnost, večja ali enaka 1310 MPa). Sestava preverjena (CR: 15,0-17,5%, NI: 3,0-5,0%, Cu: 3,0-5,0%, NB: 0,15-0,45%).
2.2 PROIZVODNJI PROIZVODNJE
Oprema:CNC zavojni center (Haas ST-20), CNC vertikalni obdelovalni center (DMG Mori DMU 50). DOLOČITEV ORODJA: Sandvik Coromant Capto C5.
Orodja za rezanje:Neobdelani vložki karbida (Oznaka ISO: CNMG 120408 - MF5 za obračanje, SEHT 1204AFTN-ME5 za rezkanje). Nov rezalni rob, uporabljen na kompletu parametra.
Parametri:Popolna faktorial DOE je raziskala:
Hitrost rezanja (VC): 50, 80, 110 m/min
Hitrost dovajanja (F): 0,05, 0,10, 0,20 mm/Rev (obračanje), 0,05, 0,10, 0,15 mm/zob (rezkanje)
Globina reza (AP): 0,1, 0,3, 0,5 mm
Hladilna tekočina: poplavna emulzija (5%) v primerjavi s suho obdelavo.
Meritev:
Površinska hrapavost:Mitutoyo SurfTest SJ-410 profilometer (RA, RZ na ISO 4287) . 3 meritve na vzorec.
Orodja:Olympus DSX1000 Digitalni mikroskop (obraba v boku VBMAX na ISO 3685). Merjeno v 5-minutnih intervalih.
Podzemna mikroorepanost:Struers Durascan 70 Vickers tester mikroerškote (HV 0,1). Prekrižajo - odseki vzorcev, meritve od površine do globine 300 μm v intervalih 25 μm.
Rezalne sile:Kistler 9257B dinamometer z ojačevalnikom naboja tipa 5070 (FX, FY, FZ).
3 Rezultati in analiza
3.1 Napredek obrabe orodja
17-4PH je dosledno pokazal pospešeno obrabo boka v primerjavi s 316L v vseh parametrih. Pri VC =80 m/min, f =0.1 mm/rev, ap =0.3 mm, je vbmax dosegel 0,25 mm za 17-4ph po 15 minutah v primerjavi z 0,18 mm za 316L.
Mehanizmi obrabe: prevladujoča adhezija/difuzijska obraba na 17-4PH; Abrazivna obraba, ki prevladuje na 316L. Slika 1 prikazuje primerjalno morfologijo zemlje. Povišana stopnja obrabe za suho obdelavo za 25-35%.
3.2 Površinska topografija in hrapavost
Optimalna ra (< 0.8 μm) achieved at Vc=80-100 m/min and f≤0.1 mm/rev for both alloys (Figure 2). Higher Vc (>110 m/min) z vibracijami, ki jih povzroča nizka krma, povečuje RA.
17-4PH surfaces showed greater propensity for feed mark irregularities and micro-pitting under aggressive feeds (f>0,15 mm/Rev). Uporaba hladilne tekočine je izboljšala RA za 10-15% z zmanjšanjem tvorbe BUE.
3.3 Podzemne spremembe
Opaženo znatno utrjevanje dela, ki se razprostira 100-150 μm pod obdelano površino. Najvišja mikroološka narašča:
316L:Osnova ~ 200 HV → Vrhunec 260-290 HV.
17-4PH (H900):Osnova ~ 420 HV → Vrhunec 480-520 HV.
Resnost utrjevanja se je povečala s hitrostjo krme in globino reza, ublažena z višjimi hitrostmi rezanja in hladilno tekočino (slika 3) . 17-4 pH utrjevanje je bilo bolj izrazito in globlje.
3.4 Rezalne sile
Tangencialna sila (FZ) za 17-4PH je bila 15-25% višja kot za 316L v enakih pogojih, kar je povezano z večjo močjo. Na radialno silo (FY) bistveno vpliva napredovanje obrabe orodja.
4 razprava
Pospešena obraba orodja na 17 - 4ph izhaja iz njegove visoke trdnosti in abrazivnih oborine (npr. Cu - bogata, NBC), kar spodbuja lepilno interakcijo in difuzijo na orodju - vmesnik čipa. Austenitna 316L -ova nižja trdnost in večja duktilnost dajeta večji tvorbi čipov, kar zmanjšuje kontaktni tlak, vendar poveča tveganje za oprijem. Opaženo podzemno utrjevanje se med tvorbo čipov uskladi s plastično deformacijo; Višji viri povečujejo resnost deformacije. Učinkovitost hladilne tekočine izhaja iz odvajanja toplote in mazanja, zmanjšanja toplotnega mehčanja in udarca. Medtem ko potrjeni parametri izboljšujejo rezultate, obstajajo omejitve: rezultati so značilni za neobdelana orodja za karbide; Obložena orodja (npr. Altin, Tialn) lahko izboljšajo delovanje. Ugotovitve kažejo na praktične posledice: Prednostno določite zmerno visok VC z nizkim F/AP za zaključek 17-4PH, uporabo hladilne tekočine in izvajanje strogega spremljanja obrabe orodja. Za 316L so večje hitrosti izvedljive, vendar je stabilnost ključnega pomena za preprečevanje klepetanja.
5 Zaključek
17-4PH obdelava zahteva različne strategije zaradi 25-40% večje obrabe orodja in večjega podzemnega utrjevanja kot 316L pod primerljivimi pogoji.
Optimalna površinska zaključek (RA <0,8 μm) za obe zlitini se dosledno doseže pri rezalnih hitrostih 80-100 m/min in hitrosti dovajanja manj kot 0,1 mm/rev.
Uporaba poplavne hladilne tekočine znatno zmanjša utrjevanje podzemne površine (15 - 20% nižje ΔHV) in izboljša površinsko zaključek z zmanjšanjem vgrajenega roba.
Validirani sklopi parametrov zagotavljajo proizvajalcem, ki jih je mogoče uporabiti za izboljšanje kakovosti komponent in življenjske dobe orodja v proizvodnji medicinskih pripomočkov. Naknadne raziskave bi morale raziskati zmogljivost prevlečenega orodja in visoko - učinkovitost tlačne hladilne tekočine.
Priljubljena oznake: Medical - obdelava nerjavečega jekla 316L/17 - 4PH, Kitajska obdelava nerjavečega jekla 316L/17-4PH proizvajalcev, dobaviteljev, tovarni
Pošlji povpraševanje
